使用G187指令可通过合理设置光滑等级和最大圆角值,在缩短循环时间的同时加工出更光滑的表面。 具体操作及原理如下:
G187是哈斯系统中的精确指令,用于在切削时控制表面光滑度和最大圆角值,其格式为:
P:控制光滑等级,可选值:
P1(粗加工):侧重效率,循环时间最短,表面光滑度较低。
P2(中等):默认出厂设置,平衡效率与精度。
P3(精加工):侧重表面质量,循环时间最长,适合最终加工。
E:调节最大圆角值(单位未明确,通常为毫米或英寸),临时覆盖系统设置85中的“最大圆角”参数。
G187 Pm:仅设置光滑等级,不改变最大圆角值。
G187 Ennnn:仅设置最大圆角值,不改变光滑等级。
G187(无参数):取消E值,恢复设置191规定的默认光滑度。
根据加工阶段选择光滑等级
粗加工:使用G187 P1可显著缩短循环时间。例如,在相同加工程序和机床条件下,P1模式比默认的P2模式节省约20%的执行时间。
精加工:若需兼顾效率与表面质量,可先使用P2模式进行预加工,再切换至P3模式进行最终精修。
优化最大圆角值(E参数)
适当增大E值可减少刀具路径的频繁转向,从而提升加工速度。但需注意:
过大的E值可能导致清角不彻底,在精加工时需结合P3模式使用。
若清角处出现凹痕,说明当前E值或光滑等级不足,需调整为G187 P3并适当减小E值。
避免频繁切换模式
G187指令在以下情况下会被取消:按下复位键(RESET)、执行M30/M02、程序结束或紧急停止(EMERGENCY STOP)。因此,需在程序关键段集中设置参数,避免因指令失效导致加工中断。
精加工模式(P3)的应用
P3模式通过降低进给速度、优化刀具路径,显著提升表面质量。例如,在铝合金加工中,P3模式可使表面粗糙度(Ra)降低至0.8μm以下,满足高精度要求。
结合E参数微调表面质量
在P3模式下,减小E值可强化清角效果,消除凹痕。例如,将E值从默认的0.5mm调整至0.2mm,可改善直角区域的过渡平滑度。
与CAM软件协同优化
使用支持动态铣削策略的CAM软件(如Autodesk Fusion 360),可自动生成优化的G02/G03圆弧插补代码,减少代码量并提升机床执行效率。
通过CAD模型修改功能,提前规避复杂曲面导致的加工干涉,进一步缩短精加工时间。
案例1:铝合金壳体加工
粗加工阶段:使用G187 P1 E1.0,循环时间缩短25%,材料去除率提升30%。
精加工阶段:切换至G187 P3 E0.3,表面粗糙度从Ra1.6μm降至Ra0.4μm,清角无凹痕。
案例2:模具型腔加工
默认P2模式下,型腔底部出现波纹。改用G187 P3 E0.1后,波纹消失,表面光洁度达到镜面效果。
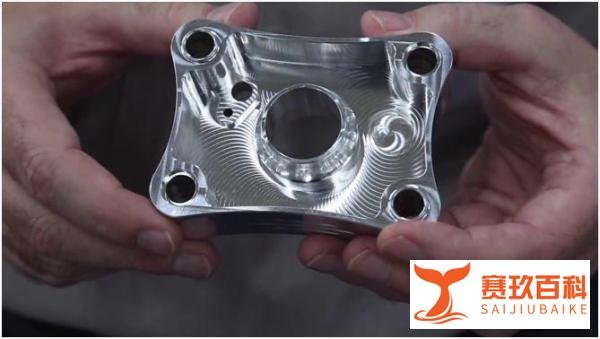
通过合理应用G187指令,用户可在哈斯机床上实现“高效-高精”的双重目标,显著提升加工竞争力。